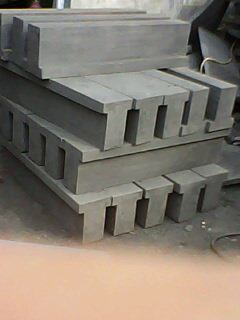
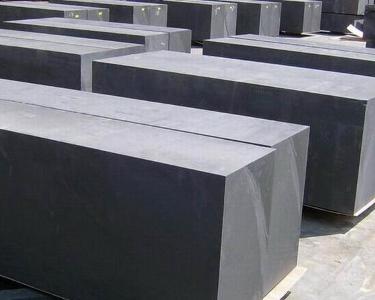
石墨加工:锯床横切与竖切如何抉择?关键考量在此
那些生产石墨块的厂家, 他们最害怕的其实并不是说锯床的价格会比较贵, 而是如果不小心切错了方向的话, 就会出现边角崩坏的这种质量问题, 然后导致材料的损耗变大, 还要产生重新加工的麻烦, 这些费用最后都要算到材料成本里面去。
铭泽机械之所以要把横向切削和纵向切削做成两种不同的设备来专门处理这个事情, 就是为了能够解决这个存在的矛盾问题。
横切竖切不是同一道工序
横切这个东西, 它就是专门把那种大块大块的石墨坯料, 沿着水平的那个方向给剖开, 弄成板材的样子, 这算是做石墨板还有石墨块之前的一道开料的功夫。
竖切, 它是把那些宽宽的板材给裁开变成条条状的料或者是块块状的料, 主要是为了给石墨电极备料, 还有那个坩埚的坯料以及那些形状古怪的部件备料用。这两者之间, 对锯条走动的那个走向、对工件夹紧扶持的方式, 还有对工作台那个结构的要求, 那就是完全不一样的两码事, 有着完全不同的要求。
一台设备非要兼顾两种切割方式的话, 精度和效率这一方面肯定要吃亏的。铭泽机械把石墨专用的锯床明确地拆成了卧式和立式这两条产品线路。这可以让客户根据他们需要的切割方向来选择设备。这样就不用拿着一台机器来无论是横向还是纵向都进行切割了。也就避免了精度和产能两个方面都要受到困扰的情况发生。
铭泽机型划分逻辑
卧式这种机型, 主要是用来对长条料以及那些截面很大的坯料进行横向的剖分操作。当需要进行批量下料的时候, 它的稳定性表现得比较好。因此, 这类设备特别适合那些日均切割数量非常大的石墨块生产厂家车间来使用。
立式石墨专用锯床则采用了加固后的机身结构, 其工作台的行程范围更长一些。所以在竖立方向切割条状材料, 以及处理那些简单的异形轮廓加工时, 它会显得更加灵活多变。
这台立式机器配有金刚石专用锯条, 切出来的缝是很窄的。因为石墨原料按每吨计算价格是不低的, 所以每一个加工过程里只要少切掉零点几毫米, 一吨材料就能省下来挺多钱, 而这些钱够用来抵消购买锯条这种耗材的费用了。
而且铭泽这家公司在石墨电极、碳素模具还有新能源碳素制品的下料生产线上都有已经成熟的并且能落地应用的案例。
崩边根源不在锯条
由于石墨材料的脆性程度非常大, 所以当进给速度提升过快的时候, 切削所产生的冲击力就会出现突然性的急剧增加的现象, 这就导致棱边位置以及薄壁位置最先发生破裂的情况出现。
同时, 如果线速度设定得过低, 那么切削力就会显得不够充足, 这种情况同样会导致崩角问题的产生。关于崩边现象的根本原因, 它其实主要在于线速度与进给速度之间的匹配关系是否存在问题,跟锯条本身的质量之间并没有太大的关联。
铭泽石墨专用锯床是支持宽范围无级变频调速的, 在切开高密度石墨的时候, 它是走高速轻切这条路线的, 它让锯条是以高线速度削过去的方式运作, 而不是推过去的方式, 它从原理上就把崩边这个问题压住了, 它切面的精度是稳定在正负零点零五毫米的, 它的平整度是好的到了可以跳开二次打磨这一步, 它在批量訂單里面省下的工时是很实在的事情。
选型第一步看工件形态
来料以大块的坯料和长条的金属材料为主, 并且横向切割占比较大情况下的生产模式, 使用卧式机床在批量生产效率层面会更加匹配相应需求。
当企业的产品线里, 长条状的材料、块状的原料以及形状不规律的特殊零件所占比例较高时, 立式机床在操作层面的灵活性以及工作台移动行程方面的优势会更明显。铭泽机械公司会依据具体的材料密度参数、工件的具体规格尺寸要求以及每日期望达到的产能目标, 为客户出具相匹配的设备与工艺方案。
选择型号这件事, 实际上就是在切割的方向, 还有精度的要求, 以及原材料的成本中间, 找到一个最划算的平衡点, 并不是说设备的价格越贵就越好。
如果在前期阶段, 多付出半个小时的时间把使用的具体状况聊得明白透彻, 那么所节省下来的精力和资源, 远远超过等到切割工作了三个月之后, 才发现方向弄错了不得不去更换设备那种情况。
省下来的都是真利润
把切面做好了, 不会崩边, 这样返工的比例就直线下跌, 打磨工位那里就不用再安排人手去搞了。锯缝变窄了, 一炉下料能出来的材料比例就上去了。按照石墨块厂家一年过来几千吨这个量, 损耗就算只压下来一个点, 那也是一笔六位数的利润, 设备多花的那点钱, 老早就已经赚回来了。
石墨块厂家那边所有的产能和成本问题, 最后其实都落脚在每一刀切割的方向对不对上, 要是方向能够选对的话, 那么生产效率方面的优势这才真正地全部发挥出来了, 并且设备出现崩边的现象以及物料产生损耗的情况才能够实实在在地大幅度降低下去, 所以最终给出的报价才真正有了坚实的底气。
你所在的车间, 目前使用的横切和竖切操作, 究竟是采用的哪一种类型的锯床设备, 该设备所呈现出的崩边比例指标, 大致处于一个什么样的水平范围呢, 欢迎大家在评论区展开讨论与交流, 若是你认为本信息具有一定的参考价值, 还烦请将其转发给同行人员, 以起到共同参考之用。
本站所有文章、数据、图片均来自互联网,一切版权均归源网站或源作者所有。
如果侵犯了你的权益请来信告知我们删除。邮箱:admin@admin.com