石墨块 详解阴极炭块构造、应用场景及其市场占比情况
在电解铝厂里, 一年消耗掉的阴极炭块的量是可以用万吨来计算的。不过, 很多的采购人员以及现场操作人员是无法分辨出底部、侧部以及钢棒这几种部位中, 究竟哪一种是属于石墨块, 哪一种是不属于石墨块的。如果发生了选择错误的情况就会导致槽温出现偏差从而使得工作白做了一趟。
阴极炭块到底是个啥
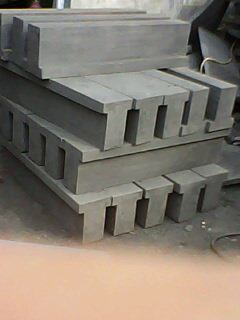
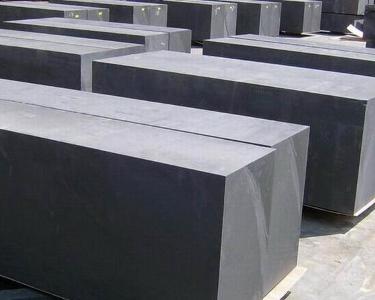
阴极炭块是铝电解槽的核心导电部件。其主要原料包括无烟煤、沥青焦、天然石墨和人造石墨。制造过程中使用煤沥青作为黏结剂。它不是一块简单的砖头。它是一个完整的系统。这个系统涵盖底部炭块、侧部炭块、捣固炭糊、炭胶和阴极钢棒。
这套东西是砌在槽体会内壁那里的, 它既要发挥把电流导入铝液的作用, 同时要起到阻挡高温且熔融状态的盐类进行侵蚀的效果。在这些组件当中, 底部的炭块占据了整套阴极材料总量的百分之六十到百分之七十的比例, 所以它是起到了绝对主力作用的, 并且它的损耗程度是最大的, 更换物料的频率也是最频繁的。
底部炭块分三种 石墨含量定档次
普通的阴极炭块是把煅烧过的无烟煤当原料来做的, 这些东西在成型以后, 直接拿去焙烧就能用了, 这种方式的花费是最低的。关于半石墨质的炭块, 存在两种不一样的制作途径, 其中一种做法是使用经过电炉煅烧的无烟煤以及石墨碎料来进行生产, 这种路线里的焙烧温度需要控制在1200℃以下。
另外一种办法则是采用容易变成石墨样子的焦炭来处理, 这些材料在经过了前期的焙烧之后, 还要进行温度高达1800到2000℃的专门处理, 让它们的结构发生真正的转变。
石墨质阴极炭块的要求是最高的, 必须采用容易石墨化的焦炭作为主要原料, 需要将石墨化处理的温度提升到大约2500摄氏度, 这样才能让导电性能和抗热震性能明显提升, 进入一个更高的档次水平。
在近两年的时间里, 市场上出现了一些新型的产品, 也就是涂覆了硼化钛材料的炭块, 具体做法就是在炭块的表面压制一层含有硼化钛成分的炭糊材料, 然后进行焙烧处理操作, 这种技术能够让炭块的使用寿命多维持两个到三个更换周期的时长。
侧部炭块正在被新材料替代
侧部炭块被砌在电解槽的四周, 它分成了普通类型和半石墨质类型, 制作方法跟底部炭块基本上都是一样的。但是这两年, 氮化硅结合炭化硅块在侧部应用的进度推得很快, 这种材料的导电性能以及抵抗碱侵蚀的性能都比传统的石墨块要好, 所以侧部炭块的使用量就已经明显开始往下走了。
现在新建大型预焙槽的时候, 基本上都会直接使用炭化硅块来作为侧部材料。用户在采购方面选择具体的型号时, 千万不要拿着过去的旧图纸来硬套新的槽型结构。
一定要主动和相关的设计院去进行沟通与确认, 以明确侧部材料的具体规格以及相应的厚度情况。要是没有做到这一步, 等把材料安装进去以后发现尺寸匹配不上, 那后面出现的麻烦事情就会比较多了, 所以需要重视这个环节。
阴极钢棒别小看
阴极钢棒是炭块和母线之间的连接部分, 它起到了桥梁的作用, 如果没有这个部件的话, 整个阴极回路就会被中断。这种结构分为单棒和双棒两种类型: 在一块炭块的端部安装一根钢棒的情况叫做单棒, 而安装两根钢棒的情况则是双棒, 具体采用哪一种形式, 是由槽型以及电流分布的设计来决定。
钢棒的材质通常选用的是40Cr或者合金钢这一类材料, 对于其端部需要进行精加工方面的处理, 这样才能够保证和母线之间的接触面是比较平整的, 如果在安装的时候力矩没有达到规定的标准位置, 在运行了两三年之后, 接触电阻的情况就会出现大幅度的增加现象, 同时槽体温度的波动幅度也会随之加大。
这个细节在现场施工的过程里面是最容易产生偷懒行为的, 通过节省下来的一点点工费, 在后面所花费的代价方面全都能够补回来。
从原料到成品 炭块怎么造出来
原料首先经过煅烧, 然后进行破碎处理, 再通过筛分分成固定的粒级大小。接着, 根据配方进行称量, 加入煤沥青进入混捏机, 这样出来的产品就是阴极糊。把糊料压制成生坯之后, 将其放入焙烧炉中, 温度一般控制在1100到1200摄氏度之间。
那些需要进行石墨化处理的产品, 要继续进入到石墨化炉里面去, 把温度提升到2500℃这个标准之上, 至于保温需要多长时间, 那是要看具体规格怎么定的, 到最后还要进行车削、铣削和磨削这些精细加工的工作, 一定要能把尺寸控制在图纸规定的公差范围之内, 这样产品才允许出厂销售, 从最开始的那一步混捏工艺一直到最后从石墨化炉里取出来的这整个过程, 整个生产周期至少要有40天时间, 这是绝对少不了的。
谁在生产 几家大厂都在做
目前, 国内生产的阴极炭块基本上都是由那些铝厂自己所拥有的碳素公司来进行制造生产的, 这些产品造出来之后主要就是为了供自家的电解铝厂自己使用消化的。主要的生产线包括有青鑫炭素、源鑫炭素、中铝青海、晋阳碳素以及新兖炭素等等, 而且产能的变化是跟着电解铝那边怎么安排生产来走的。
在近几年的时间里面, 因为受到了新能源铝这一因素的拉动作用, 导致碳素厂的订单情况是非常饱满的, 这其中涉及到的一部分半石墨质炭块以及石墨质炭块的交期方面, 是需要去提前两到三个月来完成排产工作的, 而那些有换型计划的工厂们, 是必须得早点把原料锁住还有把产能锁住的, 千万不要出现那种临时不知所措、手忙脚乱的情况。
你们工厂现在实际使用的是通常意义上的普通炭块材料呢, 还是说使用的是属于半石墨性质的那种材料? 实际在生产使用中跑到了多少具体的安时数值之后才会进行更换动作? 请在下方的评论区域里面明确地公布一个具体的数字出来, 以便通过点赞和分享的方式让数量更多的人能够清楚地看着这一信息。
本站所有文章、数据、图片均来自互联网,一切版权均归源网站或源作者所有。
如果侵犯了你的权益请来信告知我们删除。邮箱:admin@admin.com