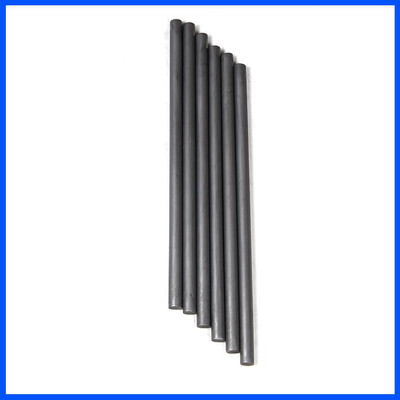
高纯石墨电极市场行情解析:具体报价明细全览(含实拍组图)
石墨电极的价格是从每公斤几百块钱开始一直到上千元不等。这四类电极长得几乎一模一样, 但是价差能到达三倍之多。不少采购人员花费了超高功率电极的费用去买到了普通功率的货物, 这就导致了闷亏。
石墨电极分四类
聚兴碳素四级划分
石墨电极按照功率的大小来划分, 一共分为四个档次。这第一个档次是RP普通型, 第二个档次是HP高功率型, 第三个档次是SHP准超高功率型, 第四个档次是UHP超高功率型。
这种分类方法是由聚兴碳素提出来的。同时, 这个方法也是国内碳素行业通用的标准。这些不同档次的电极, 分别对应着不同吨位的电弧炉和不同冶炼强度的电弧炉。
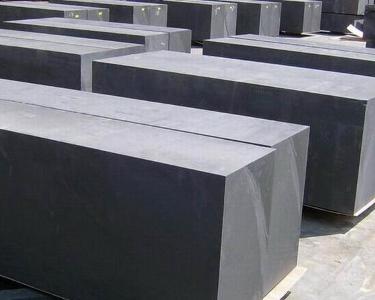
针对五十吨以下的小型炉和铸造炉, 使用的是RP进行适配操作。而对于一百二十吨以上的大型炼钢炉, 则是专供UHP产品。在能耗方面, 吨钢电耗从四百多度上升到了六百多度水平, 这使得两者之间的产能差距显得非常大。
核心参数差在哪
五项指标区分等级
判断这个等级主要是要去看那五个特别的参数, 也就是允许电流还有体积密度以及电阻率和抗折强度再有就是灰分, 这一组数据是直接印在每一批出厂的检测报告书上的, 所以在采购的时候拿着那个报告来对照一下是最靠谱的。
UHP的电阻率比RP要低大概三成, 也就是说数值上小了大约30%, 同时它的抗折强度要比RP高将近一倍。这个材料里面的灰分含量被控制在百分之一以内, 不超过那个数字。如果把两根电极并排放置在一起, 用眼睛直接观察是看不出来存在什么具体区别的。大家只能依靠这些具体的数据才能分辨出其中的差别。
为什么用石墨不用铜
加工和耐热双优势
石墨的机械加工速度能够到达铜的两到五倍, 放电加工的速度也快两到三倍, 当进行薄筋电极的制作以及窄槽型腔的加工时, 其效率优势是非常突出的, 对于小批量改型的情况, 不需要等待太长的时间。
铜的软化点仅仅只有一千多度, 这一点是显而易见的, 只要受到热的影响就容易发生变形, 石墨的升华温度可是高达三千六五零度之多, 这个数值是非常巨大的, 同时它的热膨胀系数仅仅只有铜的大约三十分之一这个比例, 所以在大型放电电极机床的使用场景下其负载是会被大大降低的。
价格怎么算
三个因素定单价
价格要看功率等级, 要看直径规格, 还要看企业产能。目前高纯石墨电极的市场价大概在四百到一千二每公斤左右。直径在四百到五百五的UHP最贵。三百以下的小规格RP最便宜。
因为UHP所用原料的纯度要求很高, 同时石墨化加工的次数也比较多, 所以它出厂后到达RP地点的价格, 基本上要达到普通产品的三到四倍水平, 那些一年采购量超过两百吨的大型工厂, 还能够把价格再压低百分之十左右, 而采购量较少的小型工厂采取零散方式购买的情况下, 基本就没有讨价还价的余地了。
冶炼中防折断
四条操作红线
在安装的过程当中, 相序的设置必须是按照逆时针的方向来进行的, 废钢需要被均匀地铺设在炉子的底部之中, 大块的物料应该被放置在最下方的那一层里面, 严格禁止将木头、橡胶以及塑料管等等杂物混入其中, 如果违反了这些规定, 就会导致电极受到的力量分布不均匀, 从而容易折断。
必须确保电极柱与炉顶孔完成对准动作, 并且保持竖直且平行的状态, 针对孔壁上存在的残留钢渣, 需要安排每个班次进行清理作业, 如果未能执行该清理工作, 那么在钢水液位上升的情况下将导致电极被逼迫断裂, 一旦电极发生断裂事故就会造成整炉生产活动全面停产, 由此产生的经济损失远远超过为此所花费的短暂时间成本。
石墨化裂纹
通电曲线是命门
石墨化炉在控制炉芯升温的时候, 使用的是定功率曲线这种做法。如果是起步功率太大的话, 或者升温速度太猛的话, 由内外温差所产生的热应力就会超过制品本身所能抵抗的极限程度。在这样的情况下, 裂纹便会沿着晶界继续发展延伸的现象出现, 最终导致整根产品全部报废这一结果的产生。
当温度高于两千五百度, 石墨开始氧化燃烧, 表面的胶碳层气孔率急剧上升, 与此同时, 无定形炭内部的氢、氧、氮、硫等元素持续逸出, 在材料中留下了诸多晶格缺陷, 这使得该区域成为裂纹最为集中出现的危险地带。
请问您所在的厂子目前在采用的是哪一种类型的电极呢? 请大家在评论区里面具体报告一下实际的吨钢电耗情况, 并且把具体的采购价格也交代清楚, 如果您觉得这条信息是有用的话, 就给该内容点赞, 同时转发给负责采购的同事。
本站所有文章、数据、图片均来自互联网,一切版权均归源网站或源作者所有。
如果侵犯了你的权益请来信告知我们删除。邮箱:admin@admin.com
下一篇:没有了!